
Fournisseur d'équipements de test
ISO9001 : 2015 Certifié
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-20 origine:Propulsé


La rupture prématurée des chaussées causée par l’oxydation des liants bitumineux entraîne de graves conséquences structurelles sur les réseaux routiers. Le vieillissement sur le terrain met sept à dix ans à se manifester, ce qui rend impossible l'observation en temps réel pour le contrôle qualité. Les laboratoires d'essais de matériaux ont besoin d'une méthode standardisée et accélérée pour simuler le vieillissement oxydatif à long terme afin de certifier les liants bitumineux pour le Superpave Performance Grading (PG) et de prédire avec précision les performances futures. L'équipement standard de l'industrie pour simuler le vieillissement en service à long terme est le récipient de vieillissement sous pression PAV . Nous détaillerons la mécanique du PAV, les normes de conformité et les critères techniques que les responsables de laboratoire doivent utiliser pour évaluer et se procurer le bon système.
Fonction principale : Un récipient de vieillissement sous pression (PAV) utilise des températures élevées et de l"air sous pression pour simuler 7 à 10 années de vieillissement oxydatif en service des liants bitumineux en seulement 20 heures, permettant ainsi aux ingénieurs de prédire les performances futures de la chaussée.
Dépendance au flux de travail : les tests PAV sont strictement une phase de vieillissement secondaire ; elle doit être réalisée sur des échantillons ayant déjà subi un vieillissement de courte durée via un Rolling Thin Film Oven (RTFO).
Mandats de conformité : L"approvisionnement doit donner la priorité aux systèmes qui respectent strictement les normes AASHTO R28, ASTM D6521 et EN 14769 en matière de tolérances de température et de pression afin de garantir l"exactitude des résultats de vieillissement de l"asphalte.
Critères d"évaluation : les responsables de laboratoire doivent évaluer l"équipement PAV en fonction du temps de récupération thermique, des capacités d"enregistrement automatisé des données, des sécurités intégrées et des antécédents du fournisseur.
Table des matières
Une simulation précise et reproductible du vieillissement à long terme dans un environnement de laboratoire constitue la base de la prévision de la dégradation future des chaussées. Si la simulation du vieillissement est erronée, les tests rhéologiques ultérieurs produisent des données inexactes. Cela conduit directement à l’approbation de liants de qualité inférieure ou au rejet de matériaux viables. Les critères de réussite de ce processus reposent sur un contrôle environnemental précis, garantissant que chaque échantillon subit exactement le même taux d"oxydation chimique.
Le PAV accélère le processus d’oxydation chimique qui se produit naturellement dans les revêtements d’asphalte sur une décennie. Sur le terrain, l’oxydation se produit lentement à mesure que la chaussée est exposée à l’oxygène atmosphérique, aux rayons UV et aux températures ambiantes fluctuantes. Cette réaction chimique modifie la structure moléculaire du bitume. Il augmente la concentration de molécules complexes hautement polaires appelées asphaltènes tout en appauvrissant les fractions de maltène les plus légères. À mesure que la teneur en asphaltène augmente, la structure colloïdale du liant se déplace, provoquant un raidissement significatif du matériau.
En plaçant le liant dans un environnement hautement pressurisé et riche en oxygène à des températures élevées, le PAV force cette réaction chimique à se produire rapidement. Les changements rhéologiques induits par l’exposition au PAV reflètent la dégradation physique observée sur les autoroutes vieillissantes. Les tests du liant après exposition au PAV permettent aux ingénieurs de corréler directement les résultats de laboratoire avec la probabilité de fissuration par fatigue et de fissuration thermique à basse température sur le terrain. Si un liant conserve une élasticité suffisante et résiste à un raidissement excessif après le conditionnement du PAV, il fonctionnera probablement bien pendant sa durée de vie prévue.
Le processus de vieillissement accéléré repose sur deux variables principales : la chaleur et l’air sous pression. Les procédures d"exploitation standard exigent que le récipient soit pressurisé à exactement 2,10 MPa (environ 300 psi) en utilisant de l"air comprimé propre et sec. Cette haute pression force l’oxygène à pénétrer profondément dans la matrice du liant, augmentant considérablement le taux d’oxydation par rapport aux conditions atmosphériques standard.
Le choix de la température est dicté par la qualité climatique spécifique du liant testé. Les températures de test standard sont fixées à 90°C, 100°C ou 110°C. Les liants destinés aux climats plus froids sont vieillis à des températures plus basses (90°C), tandis que ceux destinés à la chaleur extrême du désert sont vieillis à 110°C. Il est obligatoire de maintenir une stabilité absolue de la température tout au long du cycle de test de 20 heures. Même des fluctuations mineures modifient le taux d’oxydation et invalident les résultats des tests.
Les tests PAV sont utilisés après un vieillissement à court terme du liant. Tout d’abord, un four à couche mince roulante (RTFO) simule le vieillissement qui se produit lors du mélange et du pavage de l’asphalte. Le liant vieilli RTFO est ensuite placé dans le PAV pour un cycle de 20 heures afin de simuler un vieillissement en service à long terme. Après le vieillissement du PAV, les tests DSR, BBR et DTT peuvent être utilisés pour évaluer les performances de fatigue et de fissuration à basse température.
Phase de tests | Étape du cycle de vie simulée | Équipement utilisé | Variables environnementales clés | Objectif principal |
|---|---|---|---|---|
Vieillissement à court terme | Mélange de plantes, transport et construction de pavage | Rolling Thin Film Four (RTFO) | 163°C, pression atmosphérique, débit d"air continu | Mesurer la perte de masse et simuler la combustion volatile initiale |
Vieillissement à long terme | 7 à 10 ans d’exposition environnementale en service | 90°C/100°C/110°C, air sous pression 2,10 MPa, 20 heures | Simuler une oxydation chimique profonde et une fragilisation | |
Préparation post-vieillissement | Préparation aux tests rhéologiques | Four de dégazage sous vide (VDO) | 170°C, pression absolue 15 kPa | Retirez les bulles d"air emprisonnées dans le liant vieilli. |
Tests physiques | Prédire la détresse à température intermédiaire et basse température | DSR, BBR, TNT | Températures intermédiaires et inférieures à zéro variables | Déterminer la certification finale du classement Superpave PG |
Dans le secteur des tests de matériaux, les équipements doivent répondre aux exigences strictes des organismes de test internationaux pour garantir des résultats juridiquement défendables. Les agences du ministère des Transports (DOT) et les entrepreneurs privés s"appuient sur ces résultats pour approuver des projets de pavage de plusieurs millions de dollars. L"évaluation d"un système PAV nécessite une analyse approfondie de ses capacités de conformité.
Les tests PAV doivent respecter les exigences AASHTO R28, ASTM D6521 et EN 14769 applicables. Ces normes spécifient des conditions de test importantes, notamment la préparation des échantillons, la température, la pression et le temps de vieillissement. Pendant le cycle de vieillissement de 20 heures, le PAV doit maintenir une température et une pression stables dans les limites requises pour fournir des résultats cohérents pour la classification du liant bitumineux PG.
Les laboratoires d"asphalte modernes fonctionnent selon des systèmes stricts de gestion de la qualité. L"enregistrement continu de la température et de la pression tout au long du test de 20 heures est une exigence stricte. Si une fluctuation de puissance provoque une baisse temporaire de pression pendant l"heure 14, le responsable du laboratoire doit en être informé, car ce lot spécifique de liant est compromis.
Lors de l’évaluation de l’équipement, les techniciens doivent évaluer les capacités du logiciel en matière d’intégrité des données. Le système doit enregistrer automatiquement les paramètres environnementaux à intervalles réguliers et stocker ces données en toute sécurité. La possibilité d"exporter des rapports conformes et inaltérables via USB ou une connexion réseau directe est essentielle pour réussir les audits du DOT et des agences. Les systèmes dépourvus de pistes d"audit robustes exposent le laboratoire à une responsabilité importante si une défaillance de la chaussée conduit à une enquête médico-légale sur les certifications originales du liant.
Vérifiez que le système enregistre la température et la pression à intervalles minimum d"une minute.
Assurez-vous que le logiciel génère des rapports PDF ou CSV cryptés inaltérables.
Confirmez que les journaux de données incluent l’ID de l’opérateur, la date, l’heure et les paramètres spécifiques de qualité PG.
Vérifiez le signalement automatique des erreurs si les paramètres s"écartent au-delà des tolérances AASHTO.
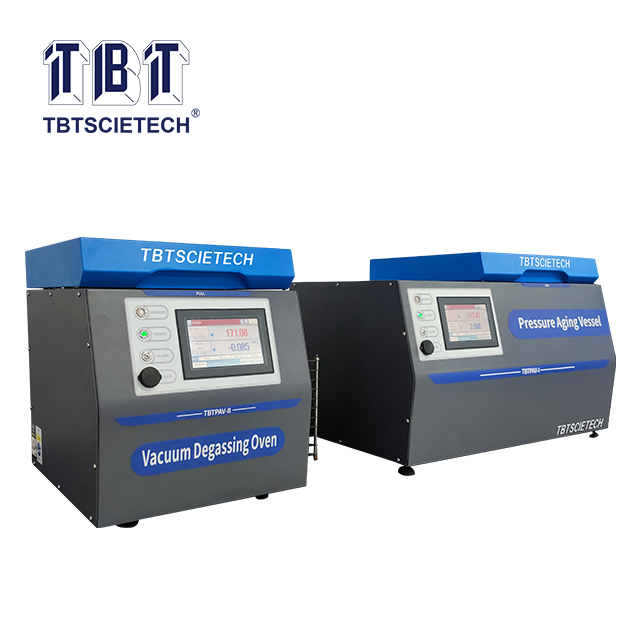
Pour sélectionner le bon équipement, il faut trouver un équilibre entre les besoins opérationnels de base et les avantages des systèmes entièrement automatisés à haut débit. Les responsables de laboratoire doivent évaluer les modèles industriels établis en fonction de leur capacité à fournir des résultats cohérents, à maintenir la stabilité thermique et à protéger les opérateurs contre les risques de haute pression.

Des tests PAV précis nécessitent un contrôle de température stable et uniforme. Les contrôleurs de température PID aident à maintenir la température requise et à réduire la surchauffe pendant le cycle de vieillissement. Le récipient doit également répartir la chaleur uniformément dans tous les plateaux d"échantillonnage afin que chaque échantillon de liant bitumineux reçoive des conditions de vieillissement constantes.
Un différenciateur majeur entre les unités PAV standard et premium est le temps de récupération thermique. Lorsqu"un technicien charge le portoir d"échantillons dans le récipient préchauffé à 100°C, l"introduction de casseroles à température ambiante et le couvercle ouvert font baisser la température interne. Une fois le récipient scellé et pressurisé, le système doit retrouver rapidement sa température cible.
Les normes AASHTO et ASTM imposent des délais stricts pour cette phase de récupération thermique. Si le récipient met trop de temps à revenir à la température cible, le temps total que le liant passe à la température d"oxydation requise est réduit, faussant les résultats finaux. L"évaluation de la rapidité et de la fluidité avec laquelle une unité retrouve sa température cible sans dépassement est une considération primordiale en matière d"approvisionnement.
Les systèmes PAV modernes utilisent des commandes à écran tactile et des paramètres de test programmables pour simplifier le fonctionnement. Les techniciens peuvent sélectionner la qualité PG requise et le système contrôle automatiquement le préchauffage, la pressurisation, le cycle de vieillissement de 20 heures et la dépressurisation. Cette automatisation permet de réduire les erreurs des opérateurs, d’améliorer l’efficacité des tests et de minimiser la surveillance manuelle.
Fonctionnalité | Systèmes PAV manuels/de base | Systèmes PAV automatisés/premium |
|---|---|---|
Pressurisation | Nécessite un fonctionnement et une surveillance manuels de la vanne | Commande électronique via des électrovannes |
Enregistrement des données | Enregistrement manuel ou enregistreurs à bande de base | Journalisation numérique intégrée avec exportation USB/réseau |
Dépressurisation | L"opérateur doit purger l"air manuellement à la fin du test | Séquence automatisée de purge lente pour empêcher les échantillons de bouillonner |
Gestion des profils | Point de consigne unique saisi manuellement par test | Profils de qualité PG préprogrammés stockés en mémoire |
Les cuves de vieillissement sous pression fonctionnent sous des températures et des pressions élevées, les dispositifs de sécurité sont donc importants. Le système doit inclure une protection contre la surchauffe, des soupapes de surpression et une protection contre la pression d"urgence pour réduire les risques de fonctionnement. Le récipient sous pression doit également être conforme aux normes ASME ou internationales équivalentes pour permettre un fonctionnement sûr et fiable du laboratoire.
L"achat d"un appareil de haute qualité n"est que la première étape. L"intégration d"une nouvelle station de test PAV dans un flux de travail de laboratoire existant nécessite une planification minutieuse pour éviter les goulots d"étranglement cachés et garantir un fonctionnement fluide.
Les considérations liées à l’empreinte sont vitales. Les responsables de laboratoire doivent choisir entre les modèles de paillasse, qui permettent d"économiser de l"espace au sol mais nécessitent un châssis robuste et renforcé pour supporter leur poids élevé, et les unités sur pied, qui offrent un accès plus facile mais consomment un espace précieux.
Les infrastructures électriques et aériennes doivent être auditées avant l’installation. La plupart des unités PAV commerciales nécessitent des circuits électriques dédiés de 220 V/240 V pour prendre en charge les éléments chauffants à forte consommation. Le système nécessite une alimentation en air comprimé propre, sec et hautement régulée. L"humidité ou l"huile présente dans les conduites d"air contaminera les échantillons de liant et ruinera le test. Les laboratoires doivent utiliser de l"air comprimé en bouteille de haute pureté ou un compresseur d"air de laboratoire dédié équipé de sécheurs déshydratants robustes et de pièges à huile.
Un PAV ne peut pas fonctionner comme une solution autonome ; il nécessite un équipement complémentaire appelé four de dégazage sous vide (VDO). Au cours du cycle de vieillissement à haute pression de 20 heures, des bulles d’air microscopiques sont emprisonnées dans la matrice de liant asphaltique raidie.
Si ce liant aéré est directement coulé dans des moules DSR ou BBR, les vides d"air agissent comme des points faibles structurels, faussant complètement les résultats des tests rhéologiques ultérieurs. Le VDO est utilisé immédiatement après le cycle PAV. Le liant vieilli est placé dans le VDO à 170°C sous une pression absolue de 15 kPa. Cette combinaison de chaleur élevée et de vide profond force les bulles d"air emprisonnées à se dilater et à s"échapper, laissant un échantillon de liant pur et solide prêt pour les tests de propriétés physiques.
Même le système automatisé le plus avancé est sensible aux erreurs humaines lors de la préparation des échantillons. L’élaboration de procédures opérationnelles standard (SOP) strictes est essentielle pour atténuer ces risques.
Les erreurs de procédure courantes incluent une pesée incorrecte des échantillons et un versement irrégulier. Les techniciens doivent être formés pour verser exactement 50 g de liant vieilli RTFO dans chaque moule. Le liant doit être réparti uniformément sur toute la surface inférieure du bac pour atteindre l"épaisseur de film obligatoire de 3,2 mm. Si le liant est coulé trop froid, il s"accumule au centre. Les techniciens doivent s"assurer que le liant est suffisamment fluide pour s"auto-niveler avant de charger les bacs dans le support de cuve.
Chauffer le liant vieilli RTFO jusqu"à ce qu"il soit suffisamment fluide pour pouvoir couler facilement, mais sans dépasser 163°C.
Placer les cuvettes PAV en inox sur une balance analytique parfaitement nivelée.
Versez exactement 50,0g ± 0,5g de liant dans chaque moule.
Laissez les moules reposer sur une surface plane afin que le liant s"écoule uniformément vers les bords, garantissant ainsi une épaisseur de 3,2 mm.
Inspectez chaque bac pour détecter toute bulle d’air ou toute répartition inégale avant de les charger dans le portoir d’échantillons PAV.
Auditez l"infrastructure d"air comprimé de votre laboratoire pour vérifier qu"elle fournit de l"air propre et sans humidité à une pression soutenue de 2,10 MPa.
Consultez les spécifications AASHTO R28 pour aligner les SOP internes sur les mandats actuels en matière d"épaisseur de film et de récupération thermique.
Demandez des journaux de données de démonstration aux fabricants d’équipements présélectionnés pour valider la conformité des logiciels et les capacités de piste d’audit.
Évaluez l’espace de travail et la capacité électrique existants pour finaliser l’encombrement et les besoins en énergie de la nouvelle installation.
R : Le vieillissement RTFO simule le vieillissement oxydatif à court terme et la perte volatile qui se produisent lors du mélange de l"usine d"asphalte et de la construction du pavage. Le vieillissement du PAV simule le vieillissement oxydatif en service à long terme qui se produit sur 7 à 10 ans d’exposition environnementale sur la route. Les tests PAV doivent toujours être effectués sur des échantillons qui ont déjà subi un vieillissement RTFO.
R : Le cycle de vieillissement sous pression dure exactement 20 heures. Le processus total prend plus de temps si l’on prend en compte le temps nécessaire pour préchauffer le récipient, permettre la récupération thermique après le chargement des échantillons, dépressuriser la chambre en toute sécurité, puis traiter les échantillons dans un four de dégazage sous vide.
R : Le test nécessite une pression continue de 2,10 MPa. La température d"essai est généralement réglée à 90 °C, 100 °C ou 110 °C, en fonction du niveau de performance (PG) spécifique basé sur le climat du liant bitumineux évalué.
R : Après vieillissement et dégazage, le liant est testé à l"aide d"un rhéomètre à cisaillement dynamique (DSR) pour évaluer la résistance à la fissuration par fatigue à température intermédiaire. Il est également testé à l"aide d"un rhéomètre à poutre de flexion (BBR) et d"un testeur de tension directe (DTT) pour évaluer la susceptibilité à la fissuration thermique à basse température.
R : Au cours du cycle PAV à haute pression de 20 heures, des bulles d"air microscopiques restent emprisonnées à l"intérieur du liant bitumineux raidi. Un four de dégazage sous vide applique une chaleur élevée et une pression sous vide pour éliminer ces bulles. S’ils sont laissés dans le liant, ces vides d’air agissent comme des points faibles et faussent les résultats des tests rhéologiques ultérieurs.
R : Pour maintenir la conformité AASHTO et ASTM, les transducteurs de température et de pression doivent être étalonnés au moins tous les six mois. Un étalonnage régulier garantit que l"équipement maintient les tolérances strictes de ± 0,5 °C et ± 0,1 MPa requises pour une classification PG précise.


